Artykuł sponsorowany
Jak dobrać klej do PMMA, gdy liczy się spoina krawędziowa i powierzchniowa
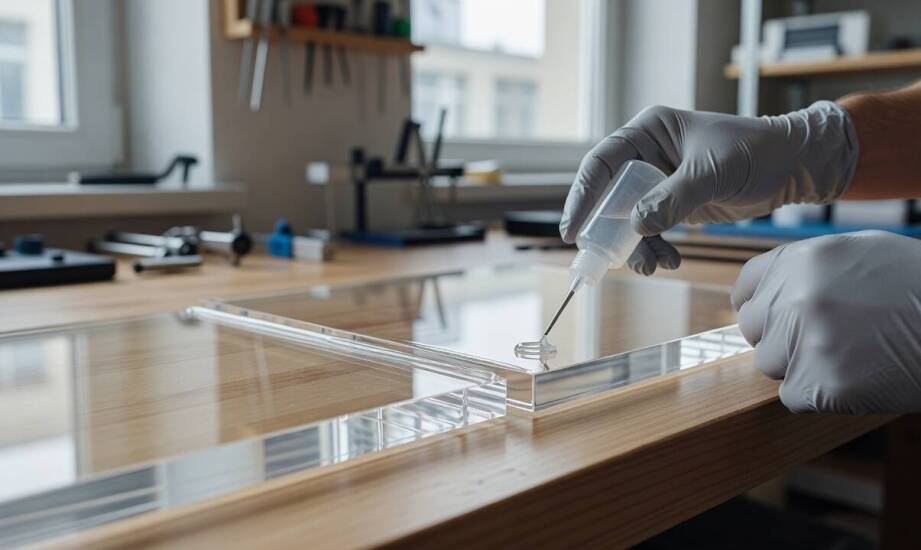
Wybór preparatu spajającego płyty PMMA zależy bezpośrednio od geometrii docelowego łączenia. Ten sam środek chemiczny daje skrajnie różne rezultaty przy tworzeniu spoiny krawędziowej w porównaniu do łączenia dużych płaszczyzn. Przedsiębiorstwa produkujące standy reklamowe, ekspozytory sklepowe oraz meble z tworzyw sztucznych często napotykają problem bąblowania lub matowienia styku. Sposób rozprowadzania substancji aktywnej zmienia się bowiem wraz z kształtem fizycznym łączonych elementów. Właściwa ocena gęstości roztworu pozwala uniknąć kosztownych defektów wizualnych i zapewnia pełną wytrzymałość mechaniczną gotowego detalu wielkogabarytowego. Wymogi branży reklamowej narzucają konieczność tworzenia złączy, które pozostają całkowicie transparentne nawet pod silnym oświetleniem LED.
Przeczytaj również: Proces napełniania butli gazowych: jak przebiega i na co zwrócić uwagę?
Jak lepkość kleju determinuje zachowanie w szczelinie
Preparaty o niskiej lepkości wnikają w wąskie przestrzenie dzięki zjawisku fizycznemu zwanemu efektem kapilarnym. Taka charakterystyka sprawdza się najlepiej przy precyzyjnych połączeniach teowych lub stykowych cienkich płyt akrylowych. Substancja o rzadkiej konsystencji wymaga bardzo dokładnie spasowanych krawędzi i małej, rygorystycznie kontrolowanej szczeliny. Środek wnika wówczas błyskawicznie pomiędzy płyty, rozpuszcza zewnętrzną warstwę polimeru i po odparowaniu nośnika pozostawia niemal niewidoczną, litą spoinę. Brak precyzji w pasowaniu detali natychmiast przerywa działanie sił kapilarnych, zatrzymując przepływ chemii.
Przeczytaj również: Jakie są zalety zakupów online w hurtowniach materiałów stomatologicznych?
Sytuacja zmienia się diametralnie przy łączeniu rozległych powierzchni doczołowych lub układaniu płyt warstwowo. Środki o podwyższonej lepkości oraz dwuskładnikowe preparaty polimeryzacyjne znacznie lepiej wypełniają większe odstępy i skutecznie kompensują drobne odchylenia wymiarowe. Gęstsza konsystencja ułatwia naniesienie równej warstwy za pomocą zębatej szpachelki lub specjalnego dyspensera pneumatycznego. Równomierne rozłożenie materiału przed dociśnięciem elementów wysoce ogranicza ryzyko powstawania uwięzionych pustek powietrznych. Przedsiębiorstwa z sektora przetwórstwa tworzyw sztucznych często wykorzystują bazujący na utwardzaniu promieniami UV acrifix, który charakteryzuje się lepkością oscylującą na poziomie 1800 cP. Ten parametr pozwala skutecznie mostkować luźniejsze pasowania przy klejeniu konstrukcyjnym. Rzadsze warianty rozpuszczalnikowe stosuje się niemal wyłącznie do ciasnych styków, gdzie grawitacyjne i kapilarne wnikanie płynu stanowi główny mechanizm transportu w głąb szczeliny.
Przeczytaj również: Jakie są najważniejsze aspekty wyboru producenta wiązek elektrycznych dla elektroniki przemysłowej?
Wpływ obróbki mechanicznej na stabilność złącza
Poprawne i trwałe związanie chemiczne PMMA wymaga zaawansowanego przygotowania materiału bazowego. Po procesie frezowania CNC lub termicznego cięcia laserowego krawędź tworzywa musi pozostać idealnie płaska, gładka i wolna od wewnętrznych naprężeń strukturalnych. Zbyt agresywne parametry obróbki skrawaniem nagrzewają materiał i wprowadzają mikropęknięcia w strukturę łańcuchów polimerowych. Niewłaściwy posuw lub stępione narzędzie zaburza gładkość ścianki. Każda lokalna nierówność krawędzi zakłóca linearność szczeliny i uniemożliwia prawidłowe funkcjonowanie klejów kapilarnych. Przerwanie cienkiego filmu płynu prowadzi do niekontrolowanego zasysania powietrza, co ostatecznie generuje defekty wizualne w postaci pęcherzyków gazu lub białego zmętnienia.
Zespoły montażowe łączące duże powierzchnie licowe muszą zwracać szczególną uwagę na czystość chemiczną detali. Elementy o zanieczyszczonej strukturze powierzchniowej wymagają dokładnego odtłuszczenia alkoholem izopropylowym, a przy głębokich rysach również wygładzenia mechanicznego. Zespół technologów z firmy MURGRABIA opiera produkcję wyrobów z plexi na nowoczesnym parku maszynowym CNC, który minimalizuje wprowadzanie naprężeń do materiału przed nałożeniem chemii łączącej. Dokładne docinanie i chłodzone frezowanie zapobiega kumulacji energii cieplnej w krawędziach detalu. Aplikacja agresywnego rozpuszczalnika na element poddany silnym obciążeniom termicznym nierzadko kończy się siatką mikroskopijnych rys rozchodzących się od linii spoiny. Bardziej lepkie preparaty polimeryzacyjne lepiej radzą sobie z minimalnymi niedoskonałościami faktury, jednak wciąż wymagają całkowicie czystej płaszczyzny styku.
Dobór technologii łączenia płyt akrylowych opiera się zawsze na dokładnej analizie uwarunkowań geometrycznych styku oraz docelowych obciążeniach mechanicznych gotowego elementu. Kształt projektowanego złącza bezpośrednio definiuje zapotrzebowanie na samoczynny efekt kapilarny lub konieczność ręcznego wypełnienia wolnej przestrzeni lepiszczem. Gładkość krawędzi uzyskana w procesie obróbki skrawaniem warunkuje z kolei przezroczystość, estetykę i wytrzymałość sieciowania chemicznego. Uwzględnienie specyfiki zachowania cieczy na etapie wczesnego projektowania pozwala trwale scalać elementy przestrzenne z PMMA, zachowując najwyższe standardy wizualne bez zbędnych strat materiałowych.
Kategorie artykułów
Polecane artykuły

Jak dobrać odpowiednie zapięcia do opasek koncertowych dla różnych scenariuszy?
Wybór odpowiednich zapięć do opasek koncertowych jest kluczowy dla zapewnienia bezpieczeństwa oraz funkcjonalności. Na rynku dostępne są różnorodne rodzaje zapięć, które różnią się materiałami, kształtem oraz sposobem mocowania. Wśród nich można wyróżnić opcje plastikowe, metalowe i gumowe. Każde z

Jakie czynniki lokalne bierze pod uwagę rzeczoznawca majątkowy podczas wyceny?
Wycena nieruchomości to złożony proces, w którym kluczowe znaczenie mają lokalne czynniki wpływające na wartość obiektu. Rzeczoznawcy majątkowi ze Krakowa analizują różnorodne aspekty, takie jak lokalizacja, dostępność komunikacyjna czy otoczenie. Zrozumienie tych elementów pozwala lepiej ocenić war